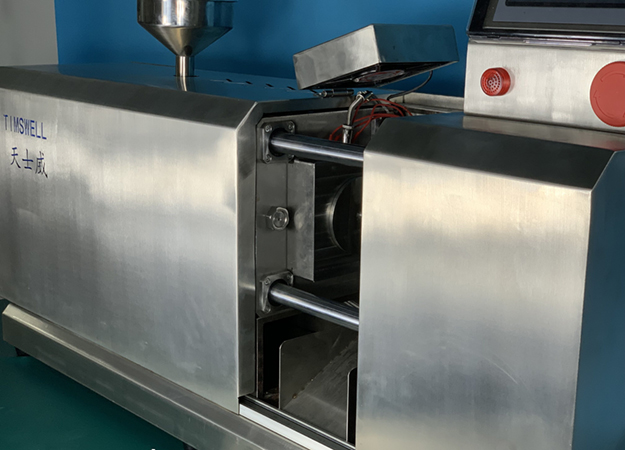
注塑机温度过高的危害及处理办法
注塑机温度过高的五大危害及处理办法 危害之一:使机械产生热变形 液压元件中热胀系数不同的运动部件因其配合间隙变小而卡死,引起动作失灵、影响液压系统的传动精度,导致部件工作质量变差。

注塑机温度过高的五大危害及处理办法 危害之一:使机械产生热变形 液压元件中热胀系数不同的运动部件因其配合间隙变小而卡死,引起动作失灵、影响液压系统的传动精度,导致部件工作质量变差。
注塑机的调试主要包括整机调试、注射装置调试、合模装置调试和温度调试。整机性能的调试: 检查压力油箱中的液压油和注油器中的油面,确保液压油和润滑油供应充足,油的型号应符合说明书要求。
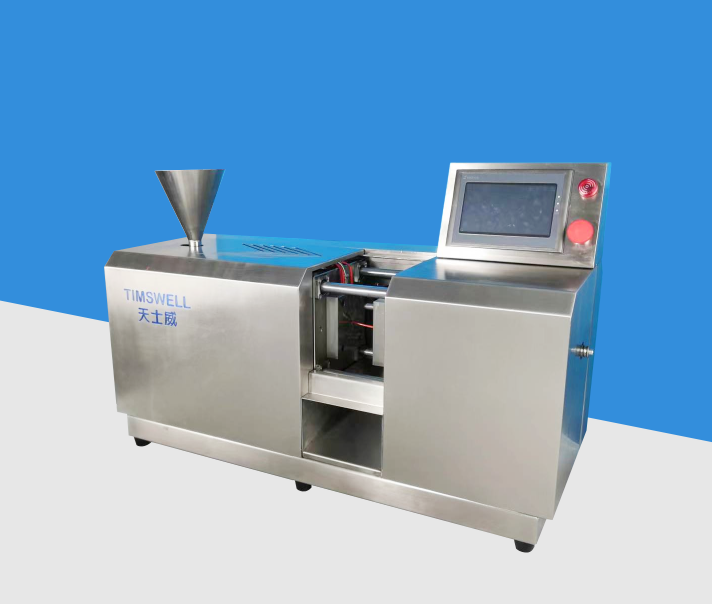
一、注塑机温升过高的原因: 1.油箱容积太小,散热面积不够,冷却装置容量太小。2.固定泵供油系统,油泵容量按快进速度选择。在运行过程中,大部分多余的流量会从溢流阀溢出并在高压下加热。

小型注塑机导轨水平度的调校方案: 机器的水平度调校是否合格的评判标准是在不超过7Mpa的工作油压下做调模动作,能顺利调模;在不超过3Mpa的工作油压做移模动作,能平稳移模,具体请按以下步骤调校: 确。
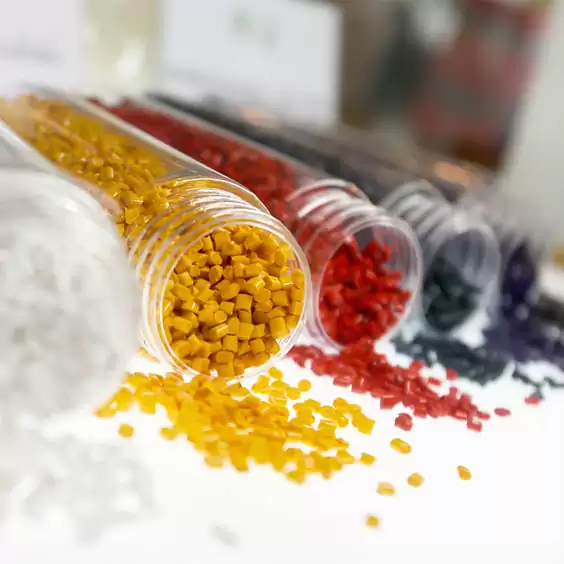
注塑成型是一种使用热塑性或热固性塑料材料生产零件的制造工艺。它的工作原理是将熔化的塑料材料压入模具型腔。注塑成型用于制造各种各样的零件,从小型电子元件到汽车的整个车身面板。

小型卧式注塑机在实际应用当中,主要广泛用于塑胶制品行业。然而,当注塑机在使用时,会遇到锁模力的调节问题,这不仅关系到机械能否正常生产及生产出的产品是否符合要求,更重要的是正确调节机械的锁模力能延长机械的使用寿命。
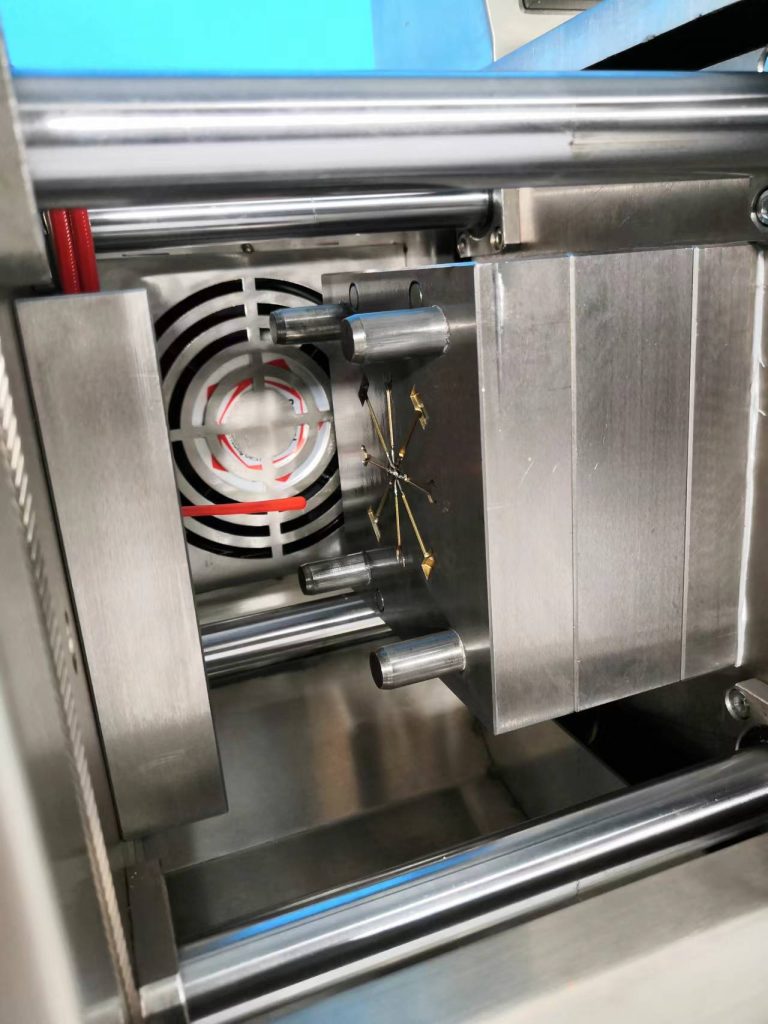
注塑机在射出成型时,成品会有粘模发生,首先要考虑射出压力或保压压力是否过高。射出压力太大会造成成品过度饱合,使塑料充填入其它的空隙中,致使成品卡在模穴里脱模困难,在取出时容易有粘模发生。

20世纪70年代和80年代,由于人们对浪费的担忧加剧,塑料的声誉进一步下降。塑料成为了一个特殊的目标,因为尽管如此多的塑料产品都是一次性的,但塑料在环境中却能永存。塑料行业提供了回收利用的解决方案。