
医疗注塑选设备,最先看的不是精度,而是机器是否有油,液压机依靠油路驱动,密封再严密也扛不住渗漏风险,油一沾到胶塞、针筒、试剂瓶盖等直接或间接接触药品的部件上,整批样品就会作废。因此在药包材以及医疗耗材方面,全电动并非高级配置,而是入场门槛。
先看第一点:机器到底有没有油
桌面全电动注塑机,从设计上取消油路结构,合模、射胶、计量三个动作都由独立的伺服电机来直接驱动,从动力源头上杜绝油污的风险,而不是后期加装防护层来补救。
第二点:批次稳不稳定,看参数能不能复现
再说打样批次一致性,医疗件要求不仅仅是单件打的好,而是打样和小批量试产期间,每一模都要稳定一致。举个例子:同一套模具,这批打出的密封面与下批差一丝,装到器械上就可能漏液;这批量杯成型的尺寸与下批相差一点,对应剂量就会失准。因此,注射压力、保压、射胶量、各段温度等核心的工艺参数,每一模都必须在同一个范围内。
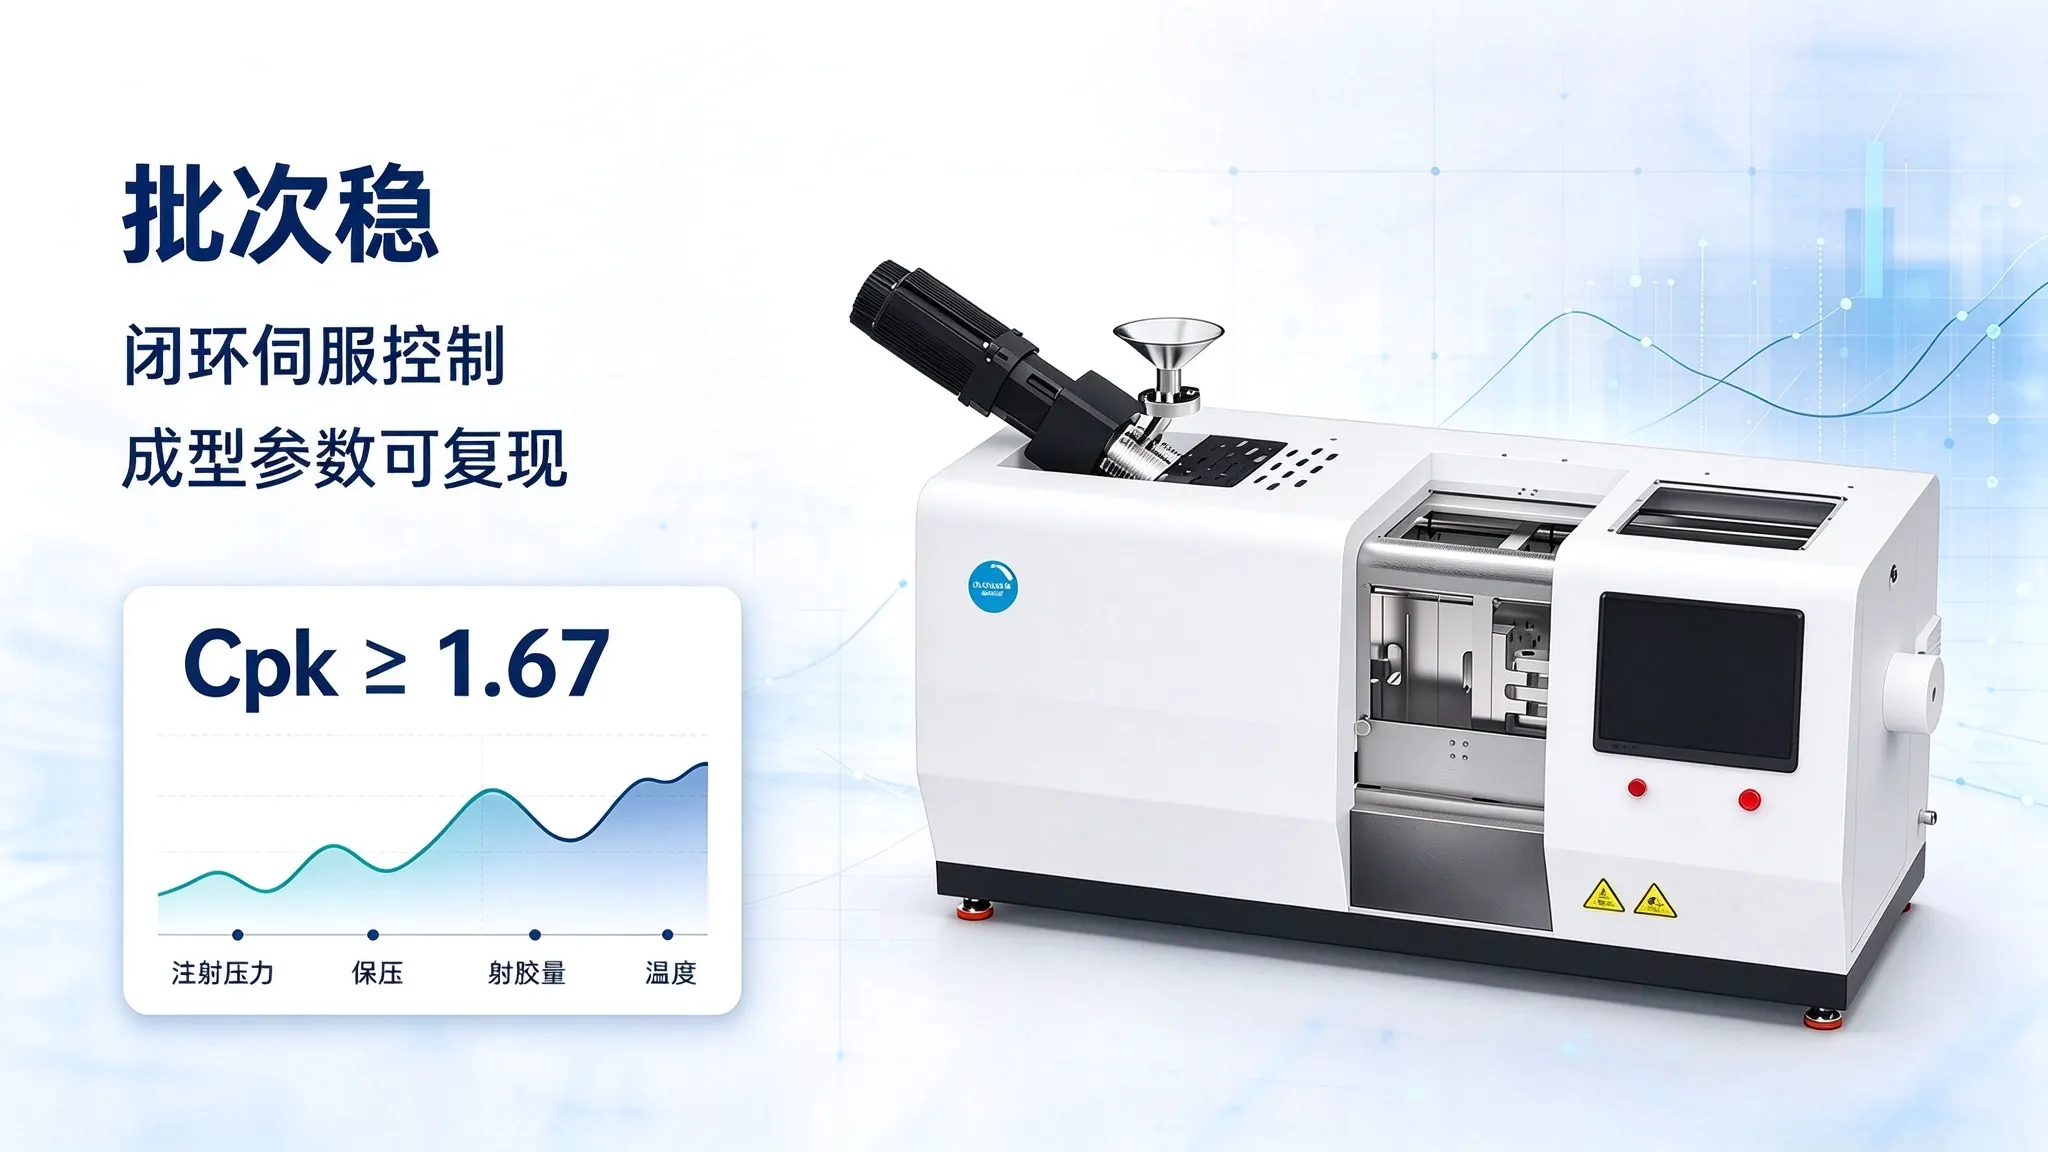
这也是该设备的核心价值: 闭环伺服控制搭配工艺参数存储功能。调好一套工艺参数保存,下一次直接调用,成型件尺寸和性能就稳定在一致范围之内。行业里衡量成型稳定性的核心指标叫工序能力指数( Cpk ),普通工业件通常要求≥1.33,医疗件要求≥1.67。需要说明的是,Cpk 是模具、材料、工艺、设备共同作用的结果,需结合实际工况验证;设备端负责的,是提供稳定的参数输出、锁定关键工艺、留存完整运行数据。
第三点:出问题能不能倒查
最后是数据可追溯,做医疗器械的都知道,产品的质量问题要能够追溯到相应批次的原料,工艺参数,生产记录中。设备的控制系统可以按需要配置分级的操作权限,关键的工艺参数可以锁定,不可以随意修改,运行的数据全程保存并支持导出。
容易被漏算的一项:材料得匹配灭菌方式
还有一个容易踩雷的环节:材料与灭菌方式的匹配。同样的产品结构,换一种灭菌的方式,材料选型可能就得跟着调。比如普通PP经伽马射线灭菌后容易发脆,需要更换为耐辐照专用牌号;看着强度很高的PC,经过二三十次高温蒸汽灭菌循环后,也可能出现水解开裂。此类问题往往等到试模阶段才暴露出来,打样阶段提前验证,可避免大量后期的成本。
接触端的基础配置清单
补充说下,设备与物料接触端的配置标准:316L医用级不锈钢料筒螺杆、医药级润滑、免油导轨、全封闭防尘机身,都是适配医疗场景的基础配置,常规医疗研发与小批量试产环境可直接适用;如有特殊部署要求,也可结合实际场景做针对性调整。
小结:医疗注塑设备的采买顺序
医疗注塑设备,归根结底就三个核心标准:无油污、批次稳定、可追溯。对于医疗研发打样以及小批量试产而言,桌面全电动注塑机正好契合所有的核心要求。
常见问题
桌面注塑机没有液压油路,动力从哪来?
合模、射胶、计量三个动作各由一台独立的伺服电机直接驱动,属于全电动结构。正因为没有液压油路,才从源头上杜绝了油污沾染胶塞、针筒、试剂瓶盖等部件的风险,这也是医疗注塑把全电动当作入场门槛而不是高级配置的原因。
批次一致性 Cpk≥1.67,是设备一家能保证的吗?
不是。Cpk 是模具、材料、工艺、设备共同作用的结果,需要结合实际工况验证。设备端负责提供确定性:闭环伺服控制每一模的注射压力、保压、射胶量和各段温度,调好的工艺参数可保存调用,关键参数可锁定不可随意修改,运行数据全程留存。
哪些医疗场景适合用桌面注塑机打样?
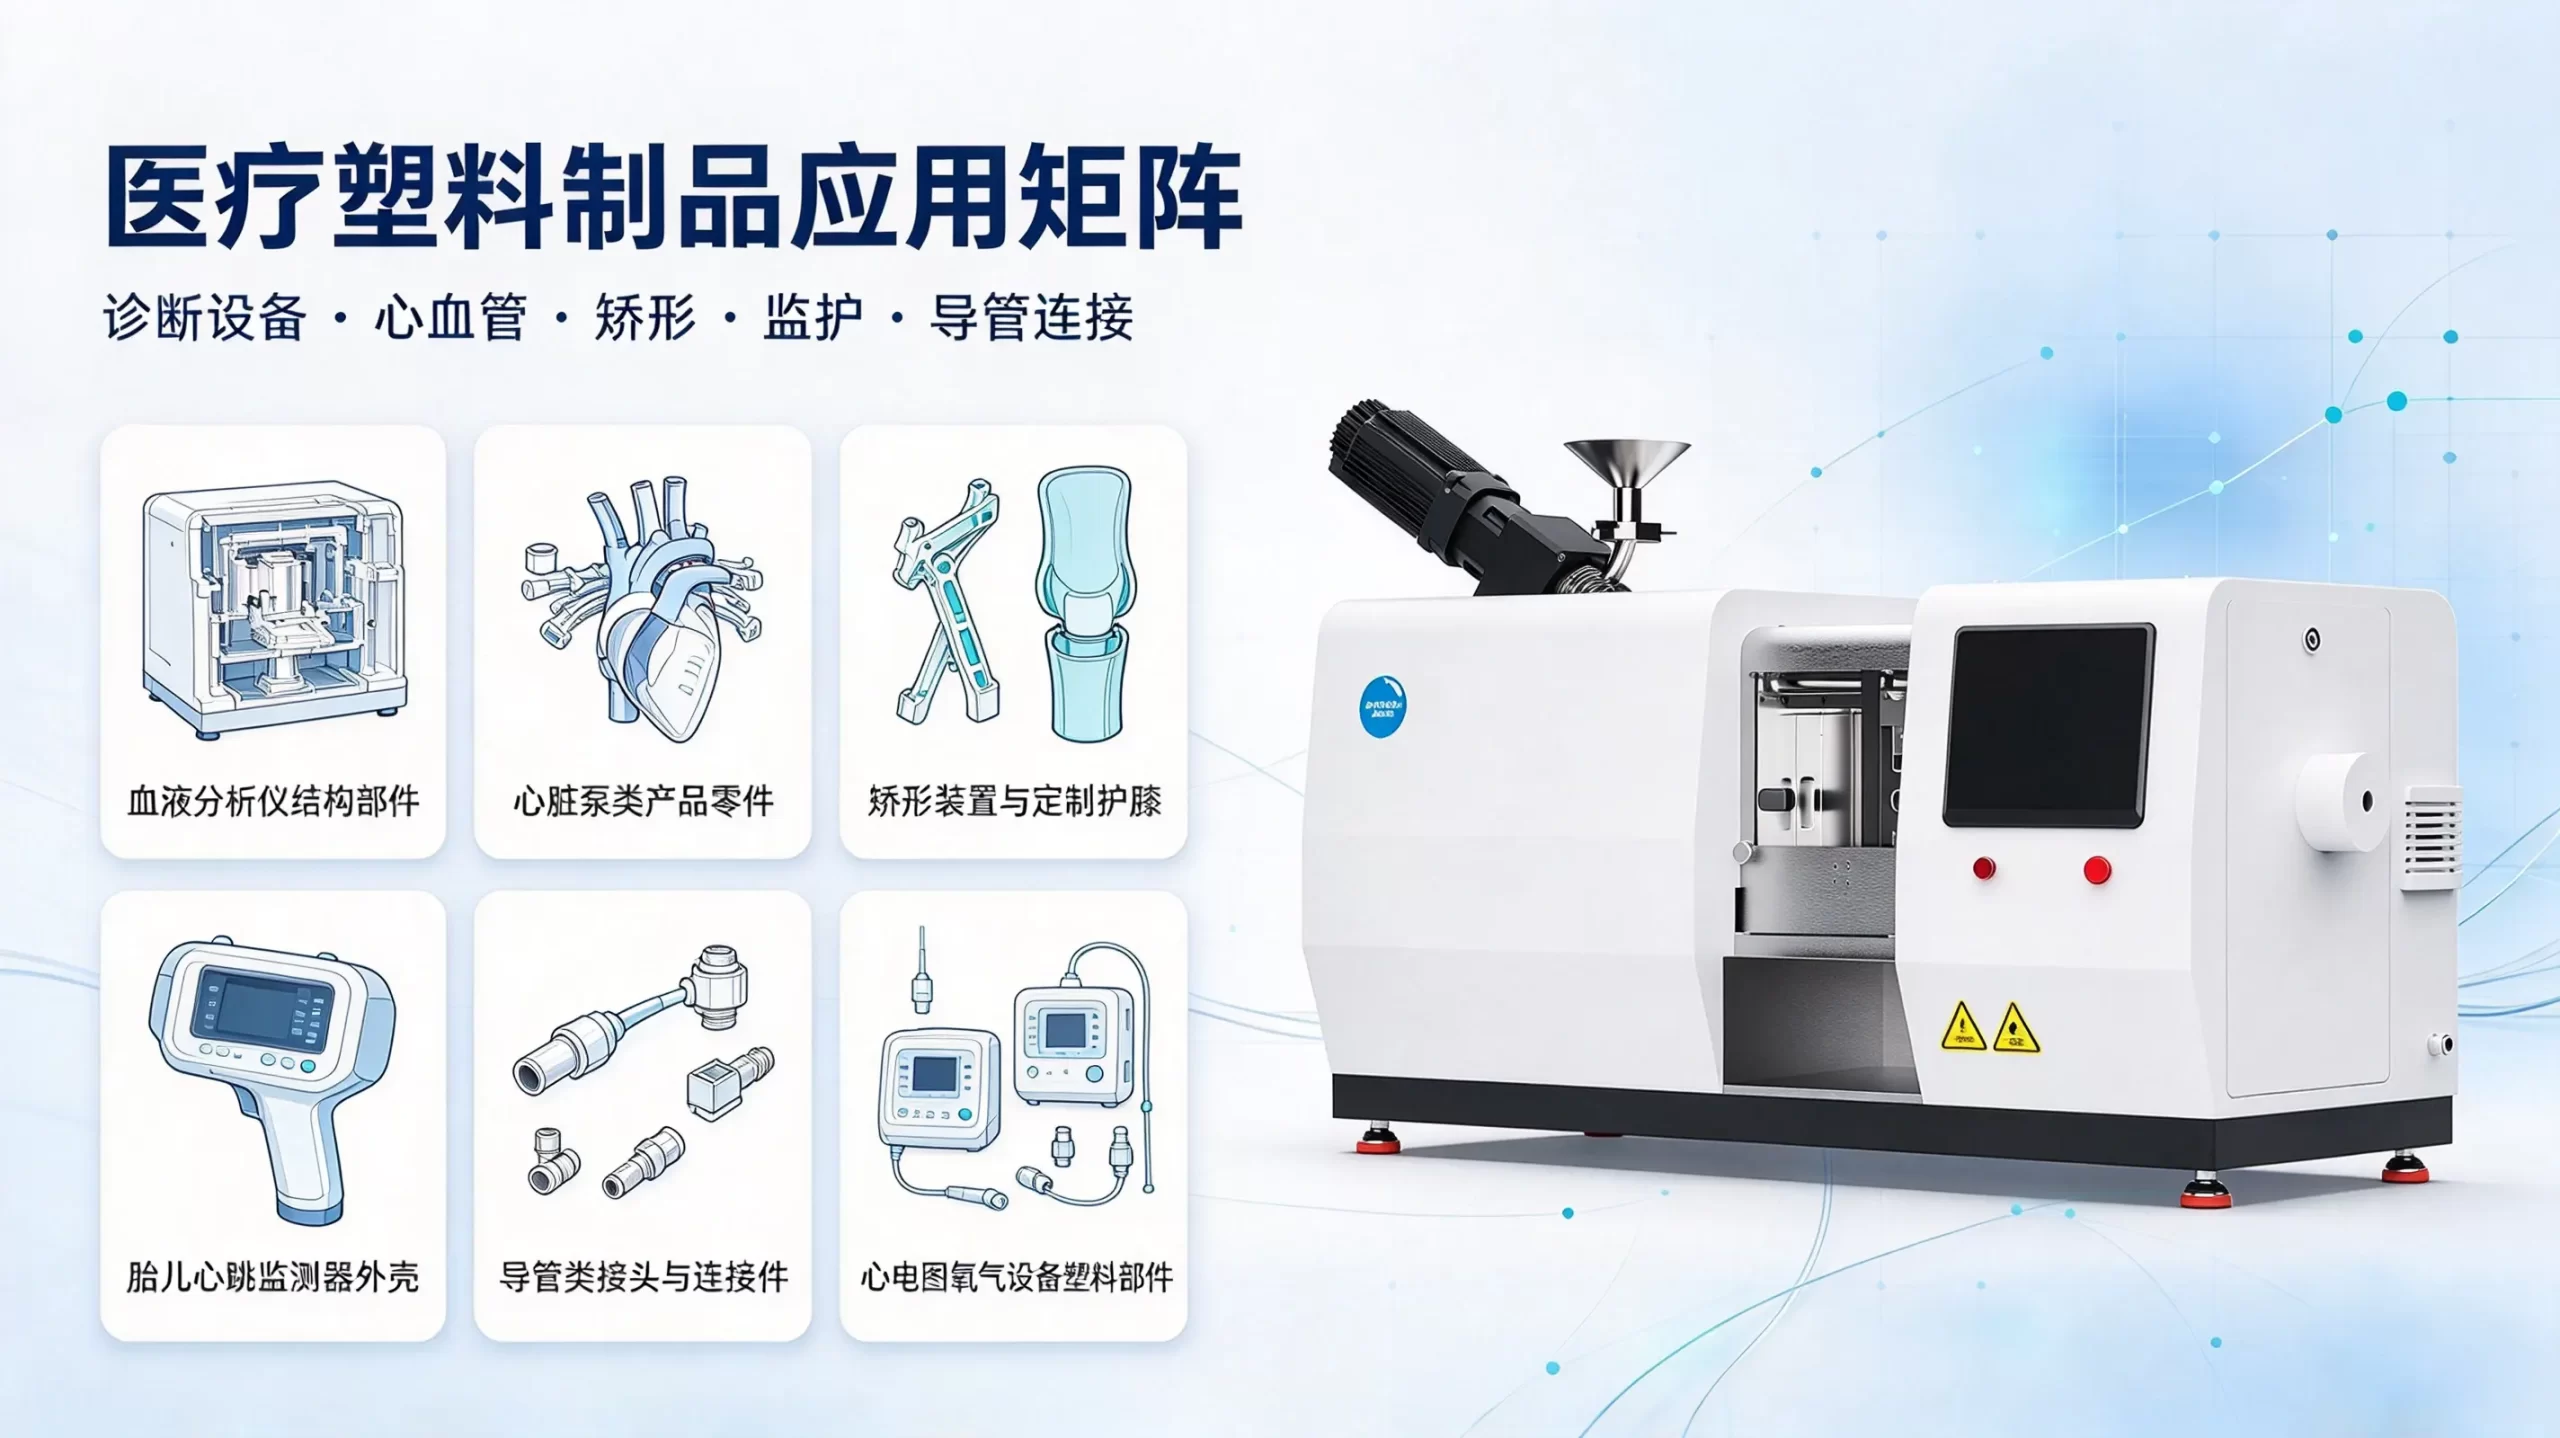
血液分析仪结构件、心脏泵类产品零件、矫形装置与定制护膝、胎儿心跳监测器外壳、导管类接头与连接件、心电图氧气设备塑料部件等医疗塑料件的研发打样与小批量试产,均属适用场景;文末延伸阅读里有医疗行业应用案例页可参考。