
一款新产品外壳要上千件,找遍注塑厂到处碰壁。要么量太小排不进产线,要么先报一笔开模费,好不容易能接,交期又排到了下个月。
上千件的单,为什么总排不进产线
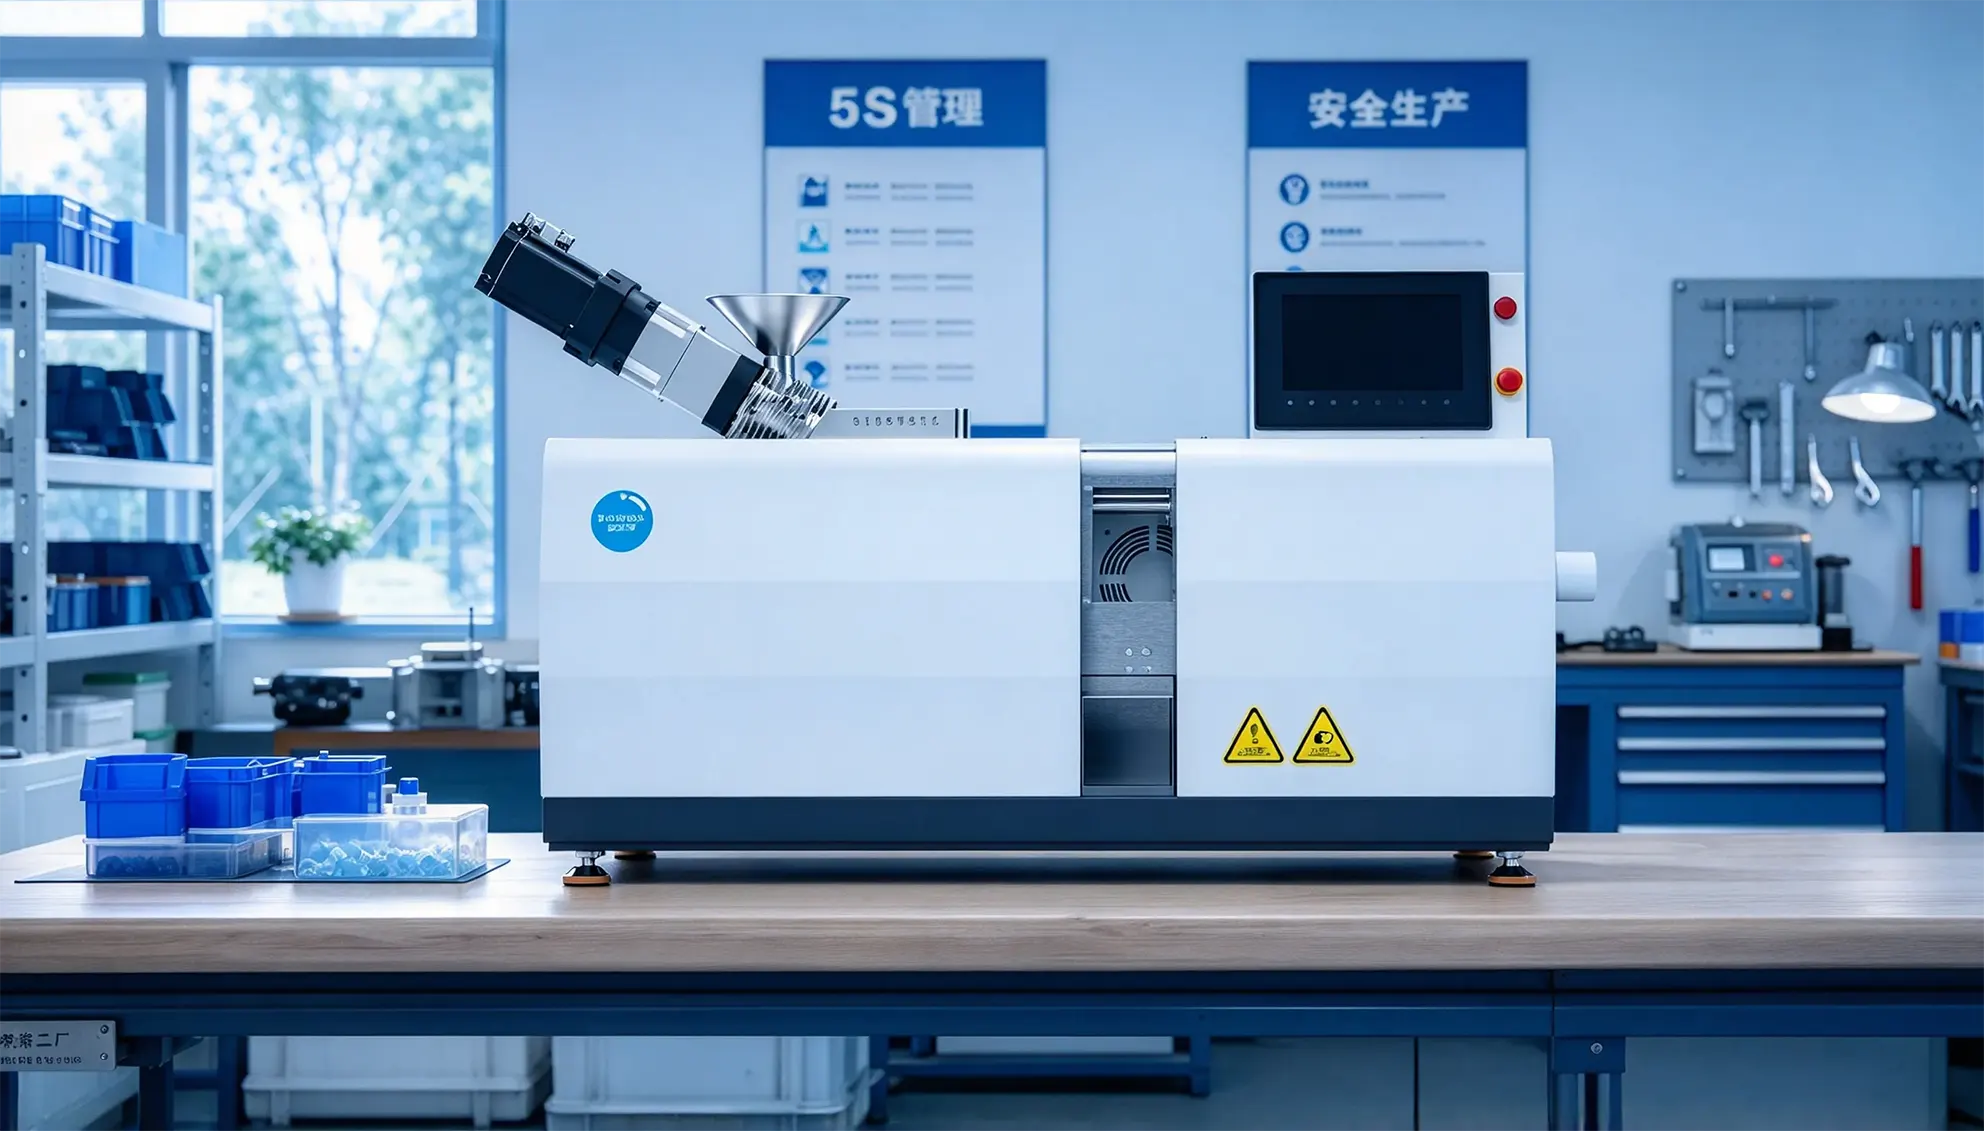
其实这事不是注塑厂的问题。注塑机一开机,上模、调机、试产的时间都是固定成本,摊到每个产品上面,量越小每件越贵。上千件单夹在几十万大单中间,什么时候轮得上,注塑厂自己也说了不算。 很多人尝试了绕路,用桌面3D打印,开模这一步省了,但是它按件计价,件数多总价上去了;并且打印件是一层层堆叠的,表面有层纹,做外观的客户不认可,要打磨抛光又得额外加钱加工期。 接也是亏,不接也是难——上千件的注塑活卡在这里。自己有台桌面注塑机,就把这上千件活的交期、品质、改款节奏,全都攥在自己手里。
第一笔账:建一条注塑产线要多少投入
先算最直观的投入账。传统方式是自建一条注塑线:厂房、380V 工业电、冷却水塔、吊装设备,整套基建下来,上百万先砸进去,还不算后续运维。而桌面注塑机就一台设备的事,设备占地不到一平米,220V家用电就能带动,十万级就能启动整套方案。
第二笔账:模具和电费,长期差距更大
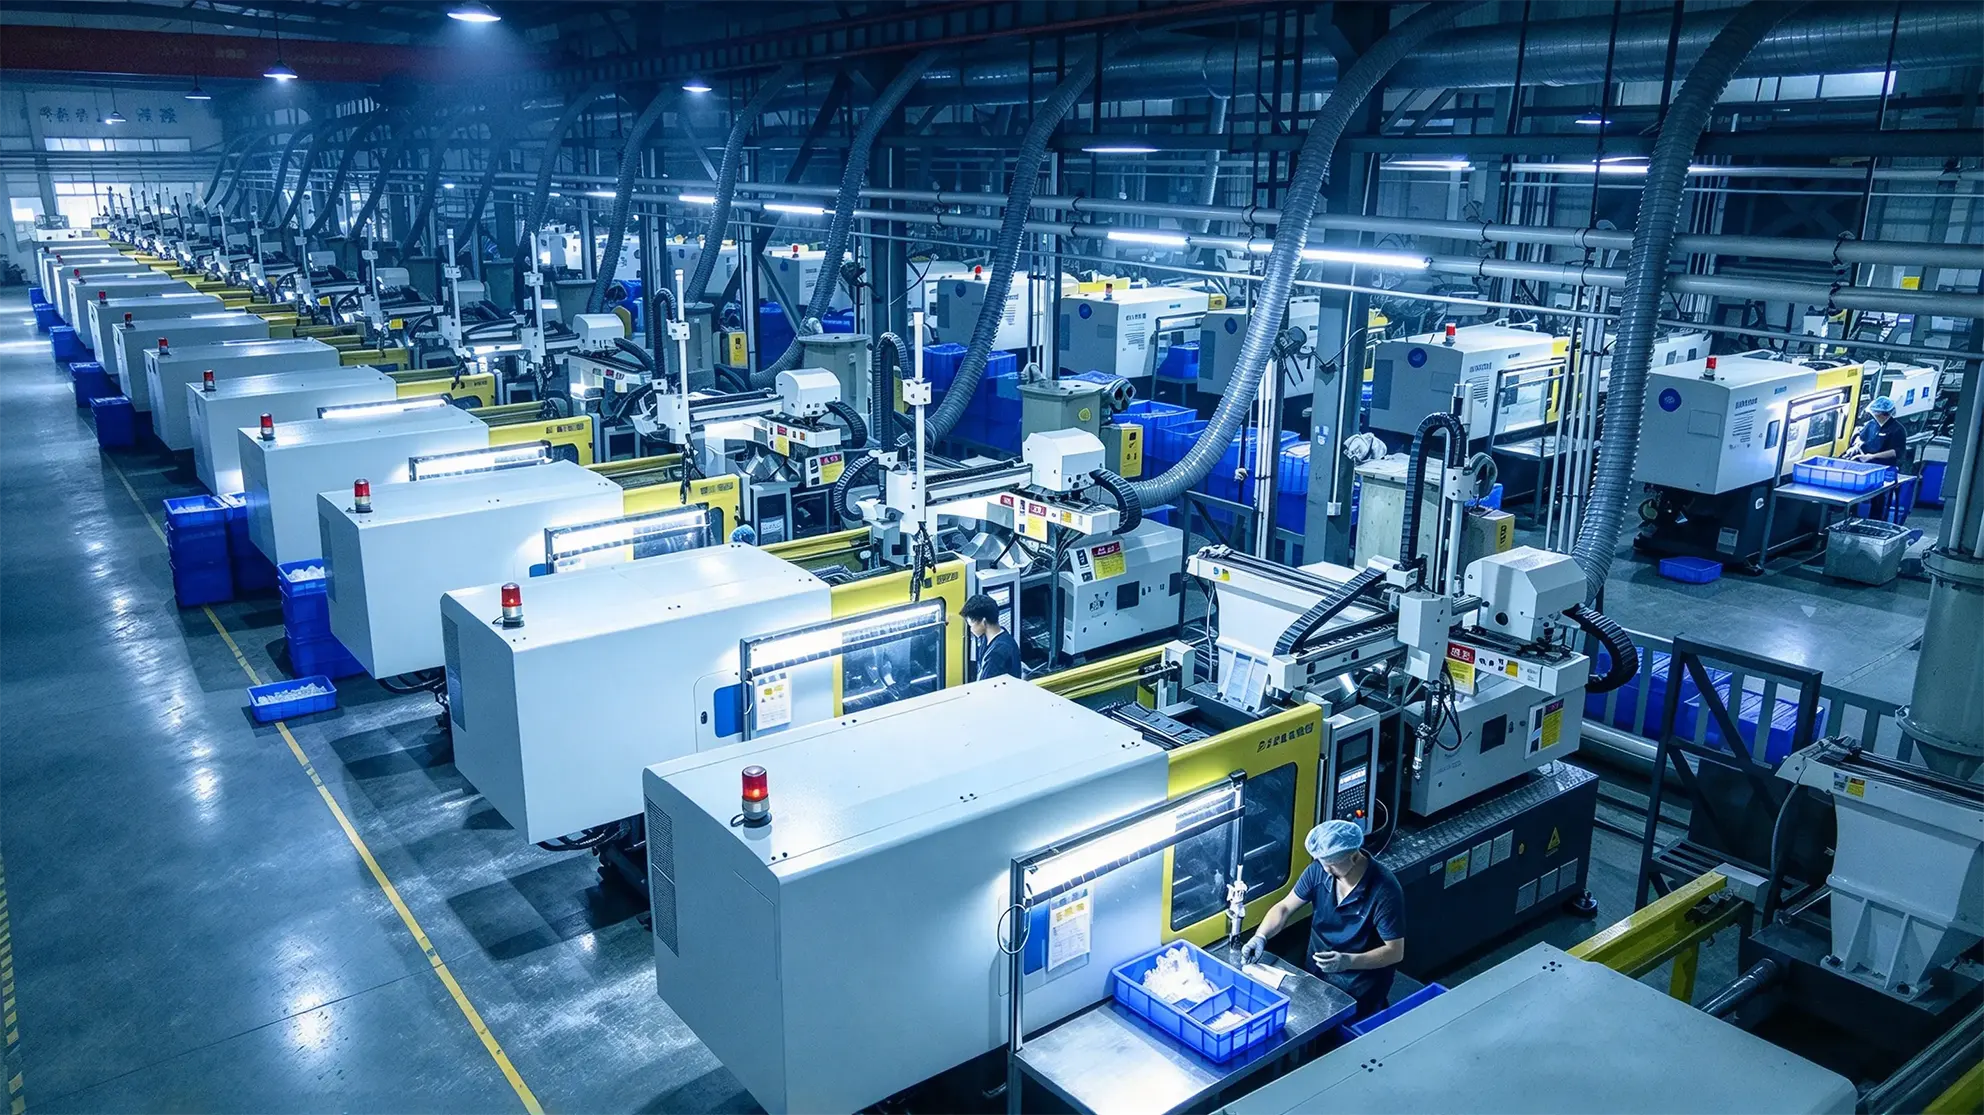
除了基建外,模具这笔账差距更大,桌面注塑机的模具体积小,标准化钢模几千块,复杂的万把块,还不到大机一套模的零头。 前期投入减少了,日常的电费也省得多,桌面注塑机内置三台伺服电机,分别控制熔料,合模,射胶,哪个环节动哪个才耗电,做完了一个循环立即停机。即使是最大的机型,算上加热模块整机总功率也不到9kW,长期跑下来电费能省一大笔。
第三笔账:五分钟换模,把排期拿回自己手上
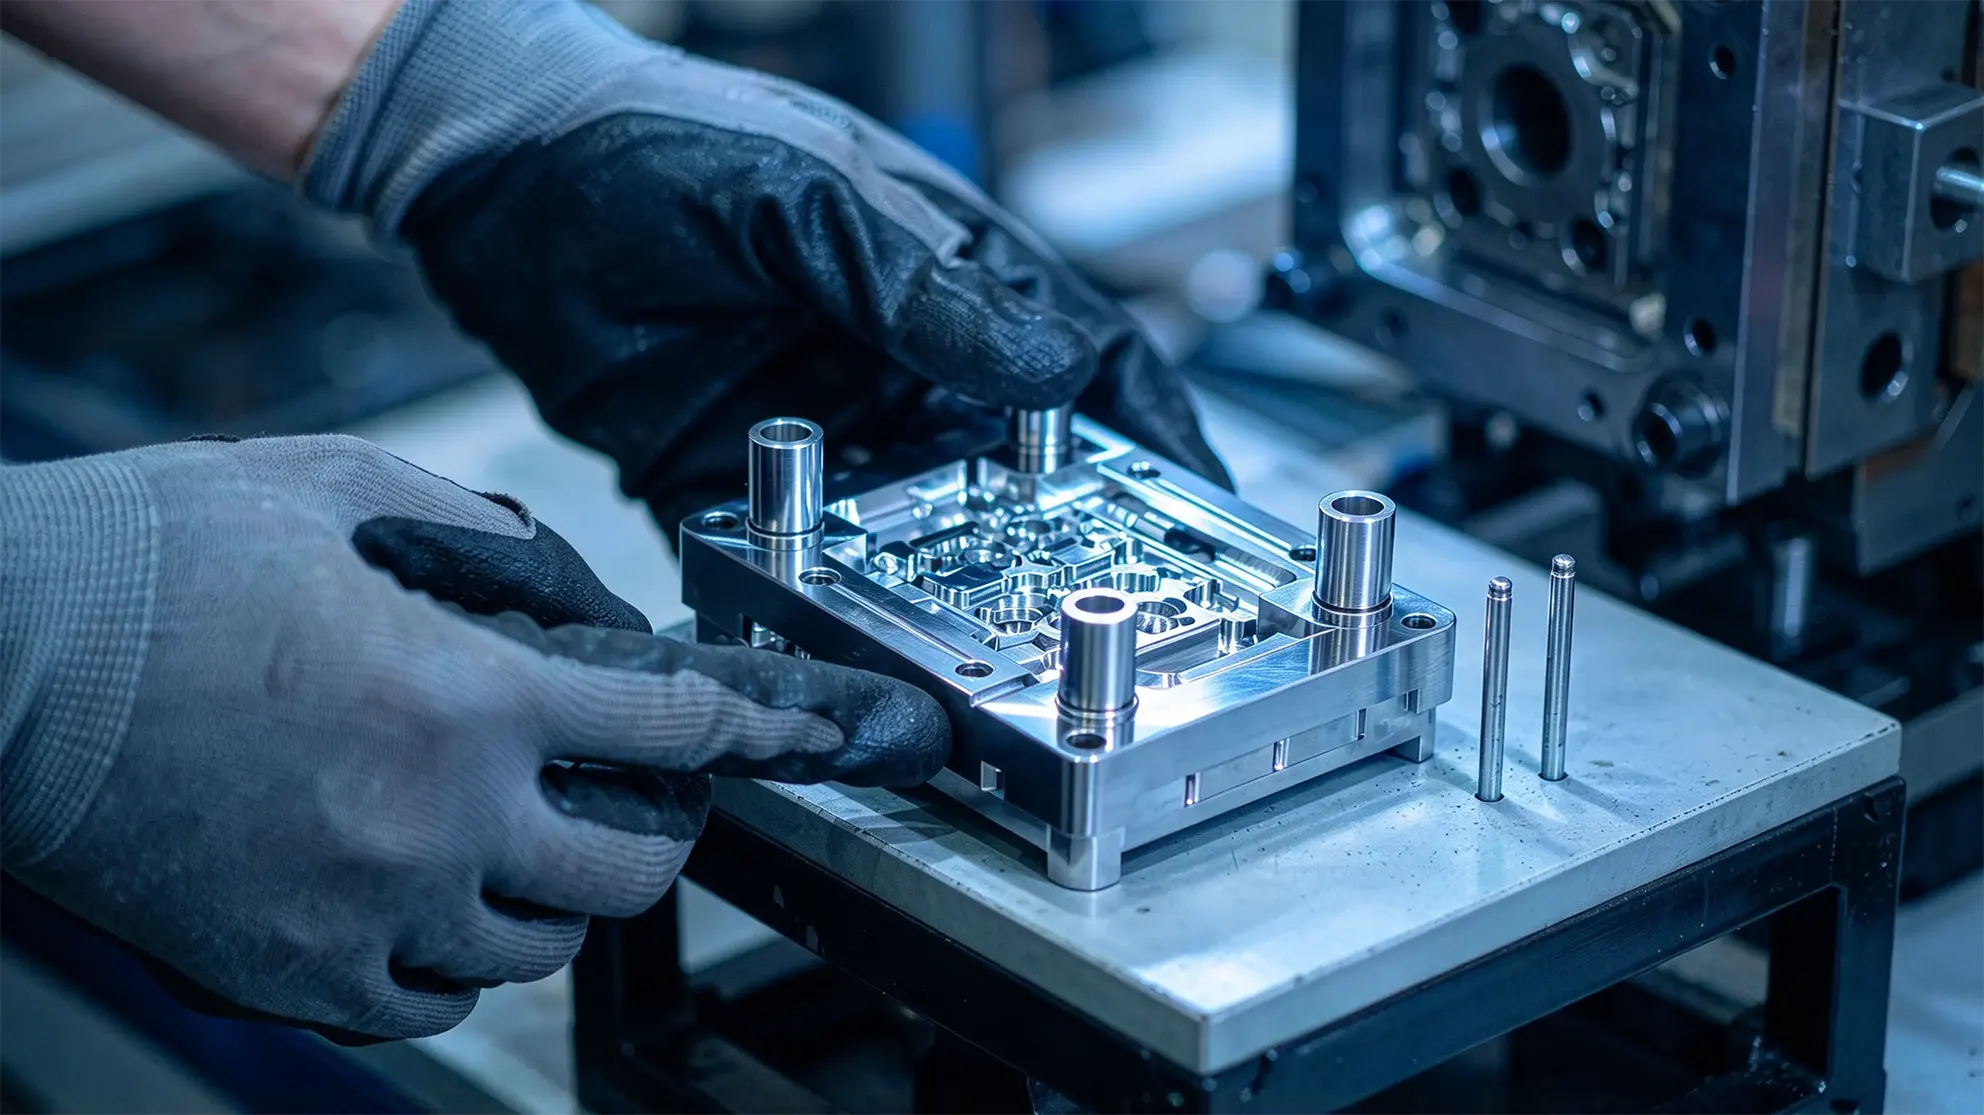
除了成本之外,拉大效率差距的还有换模速度,传统的大机换一个模,吊装,对位,锁模,调试整套流程,没有一个专人根本转不动。桌面注塑机的模具轻,体积小,不需要行车吊装,一个人手动拆装对位,换模只需5分钟。 效率提高了,操作门槛也降低了,传统注塑机的面板复杂,参数繁多,全靠资深调机师傅控制。而这款桌面注塑机是中文触摸屏界面,各项参数点击进入就能改,调好的工艺配方还能直接存档,下次做同一款直接调用。即使刚入门新手,随便练半天也可独立开机。
门槛:中文触摸屏,新手练半天能独立开机
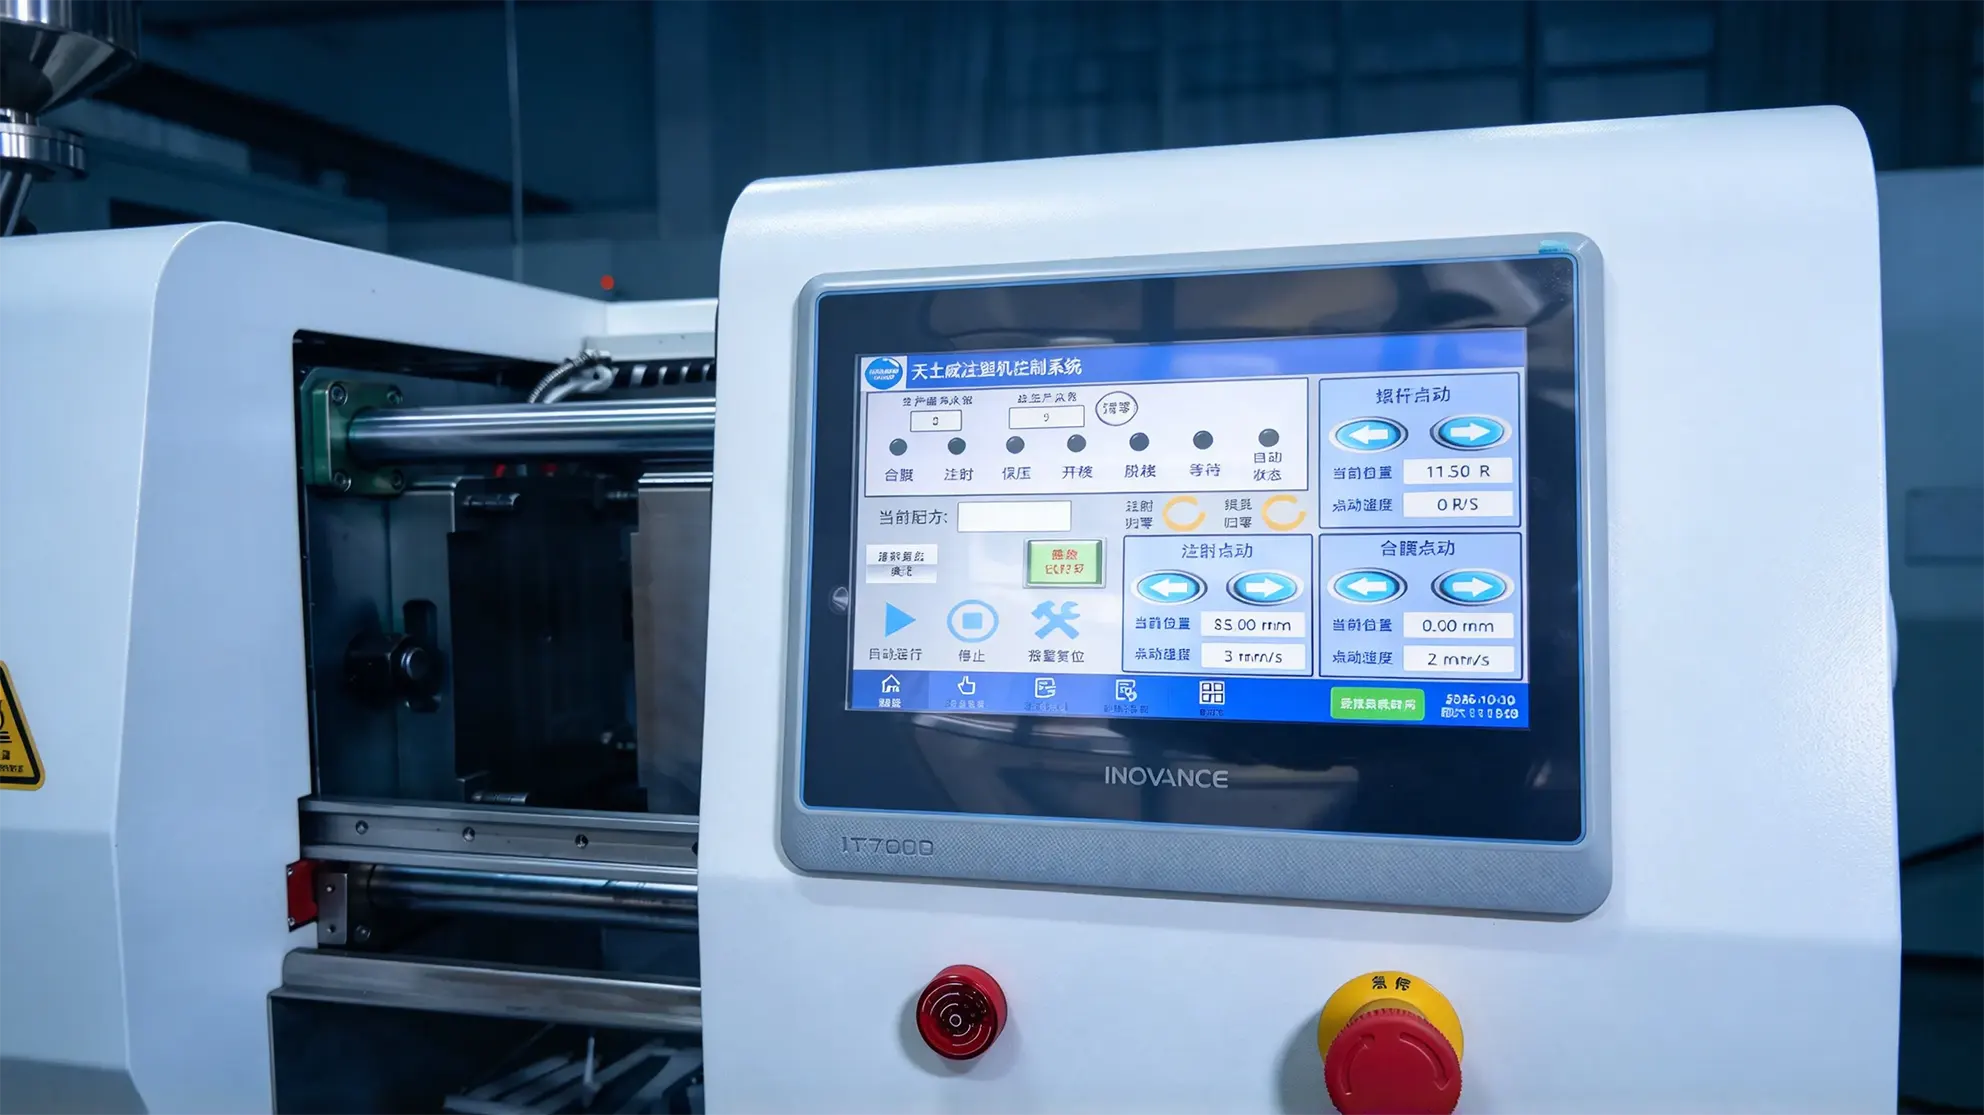
好上手不等于牺牲射胶精度
好操作并不意味牺牲精度,桌面注塑机射胶的行程由伺服驱动,打多少料,活塞走多远都由伺服精确控制;批量打出的件,品质波动很小。
小结:什么样的订单适合自己做
回到我们开头聊的 —— 几百上千件的小单、新品验证的试产、随时要改的迭代款,这些大厂顾不上、传统流程跑不动的需求,恰恰是桌面注塑机能接住的地方。 无需凑大厂的排期,无需承担高昂的开机试模费用,无需将产品节奏交由他人掌控。将小批量产能掌握在自己手中,试错敢试,改款敢改,交期可控——对于做新产品、做小单的团队而言,这份可控是最大的底气。
常见问题
上千件连续生产,机器吃得消吗?
吃得消。设备总功率不到 9kW,220V 家用电即可长时间连续运行,电费可控;工艺配方存档后随时调用,保证首件与末件在同一标准上,生产排期完全由自己掌握,不用等外部产线排期。
模具怎么办?开模是不是很贵?
桌面注塑机的模具体积小,标准化钢模几千元,结构复杂的万把元,远低于大机开模价。模具轻、不需要行车吊装,单人手动拆装对位,换模约 5 分钟,改款迭代时重开一套模的成本和时间都在可承受范围内。
3D 打印和桌面注塑机怎么选?
几件、几十件的结构验证用 3D 打印合适;到了几百上千件,3D 打印按件计价总价反而高,且打印件表面有层纹,做外观要额外打磨抛光。桌面注塑机开模是一次性投入,之后单件成本随数量快速摊薄,成型件表面达到产品级标准,几百件起就值得直接评估注塑方案。
延伸阅读:TSW-M05/M08/M15 全电动实验室注塑机参数表 | 潮玩几百件没人接?桌面注塑三天打完 | 桌面注塑机如何实现降本增效