
前几天有一个从事结构设计的朋友问我,你们直接摆放在桌面上的注塑机,能不能做出”可以使用”的产品?我明白他的意思,”能用”是带问号的。
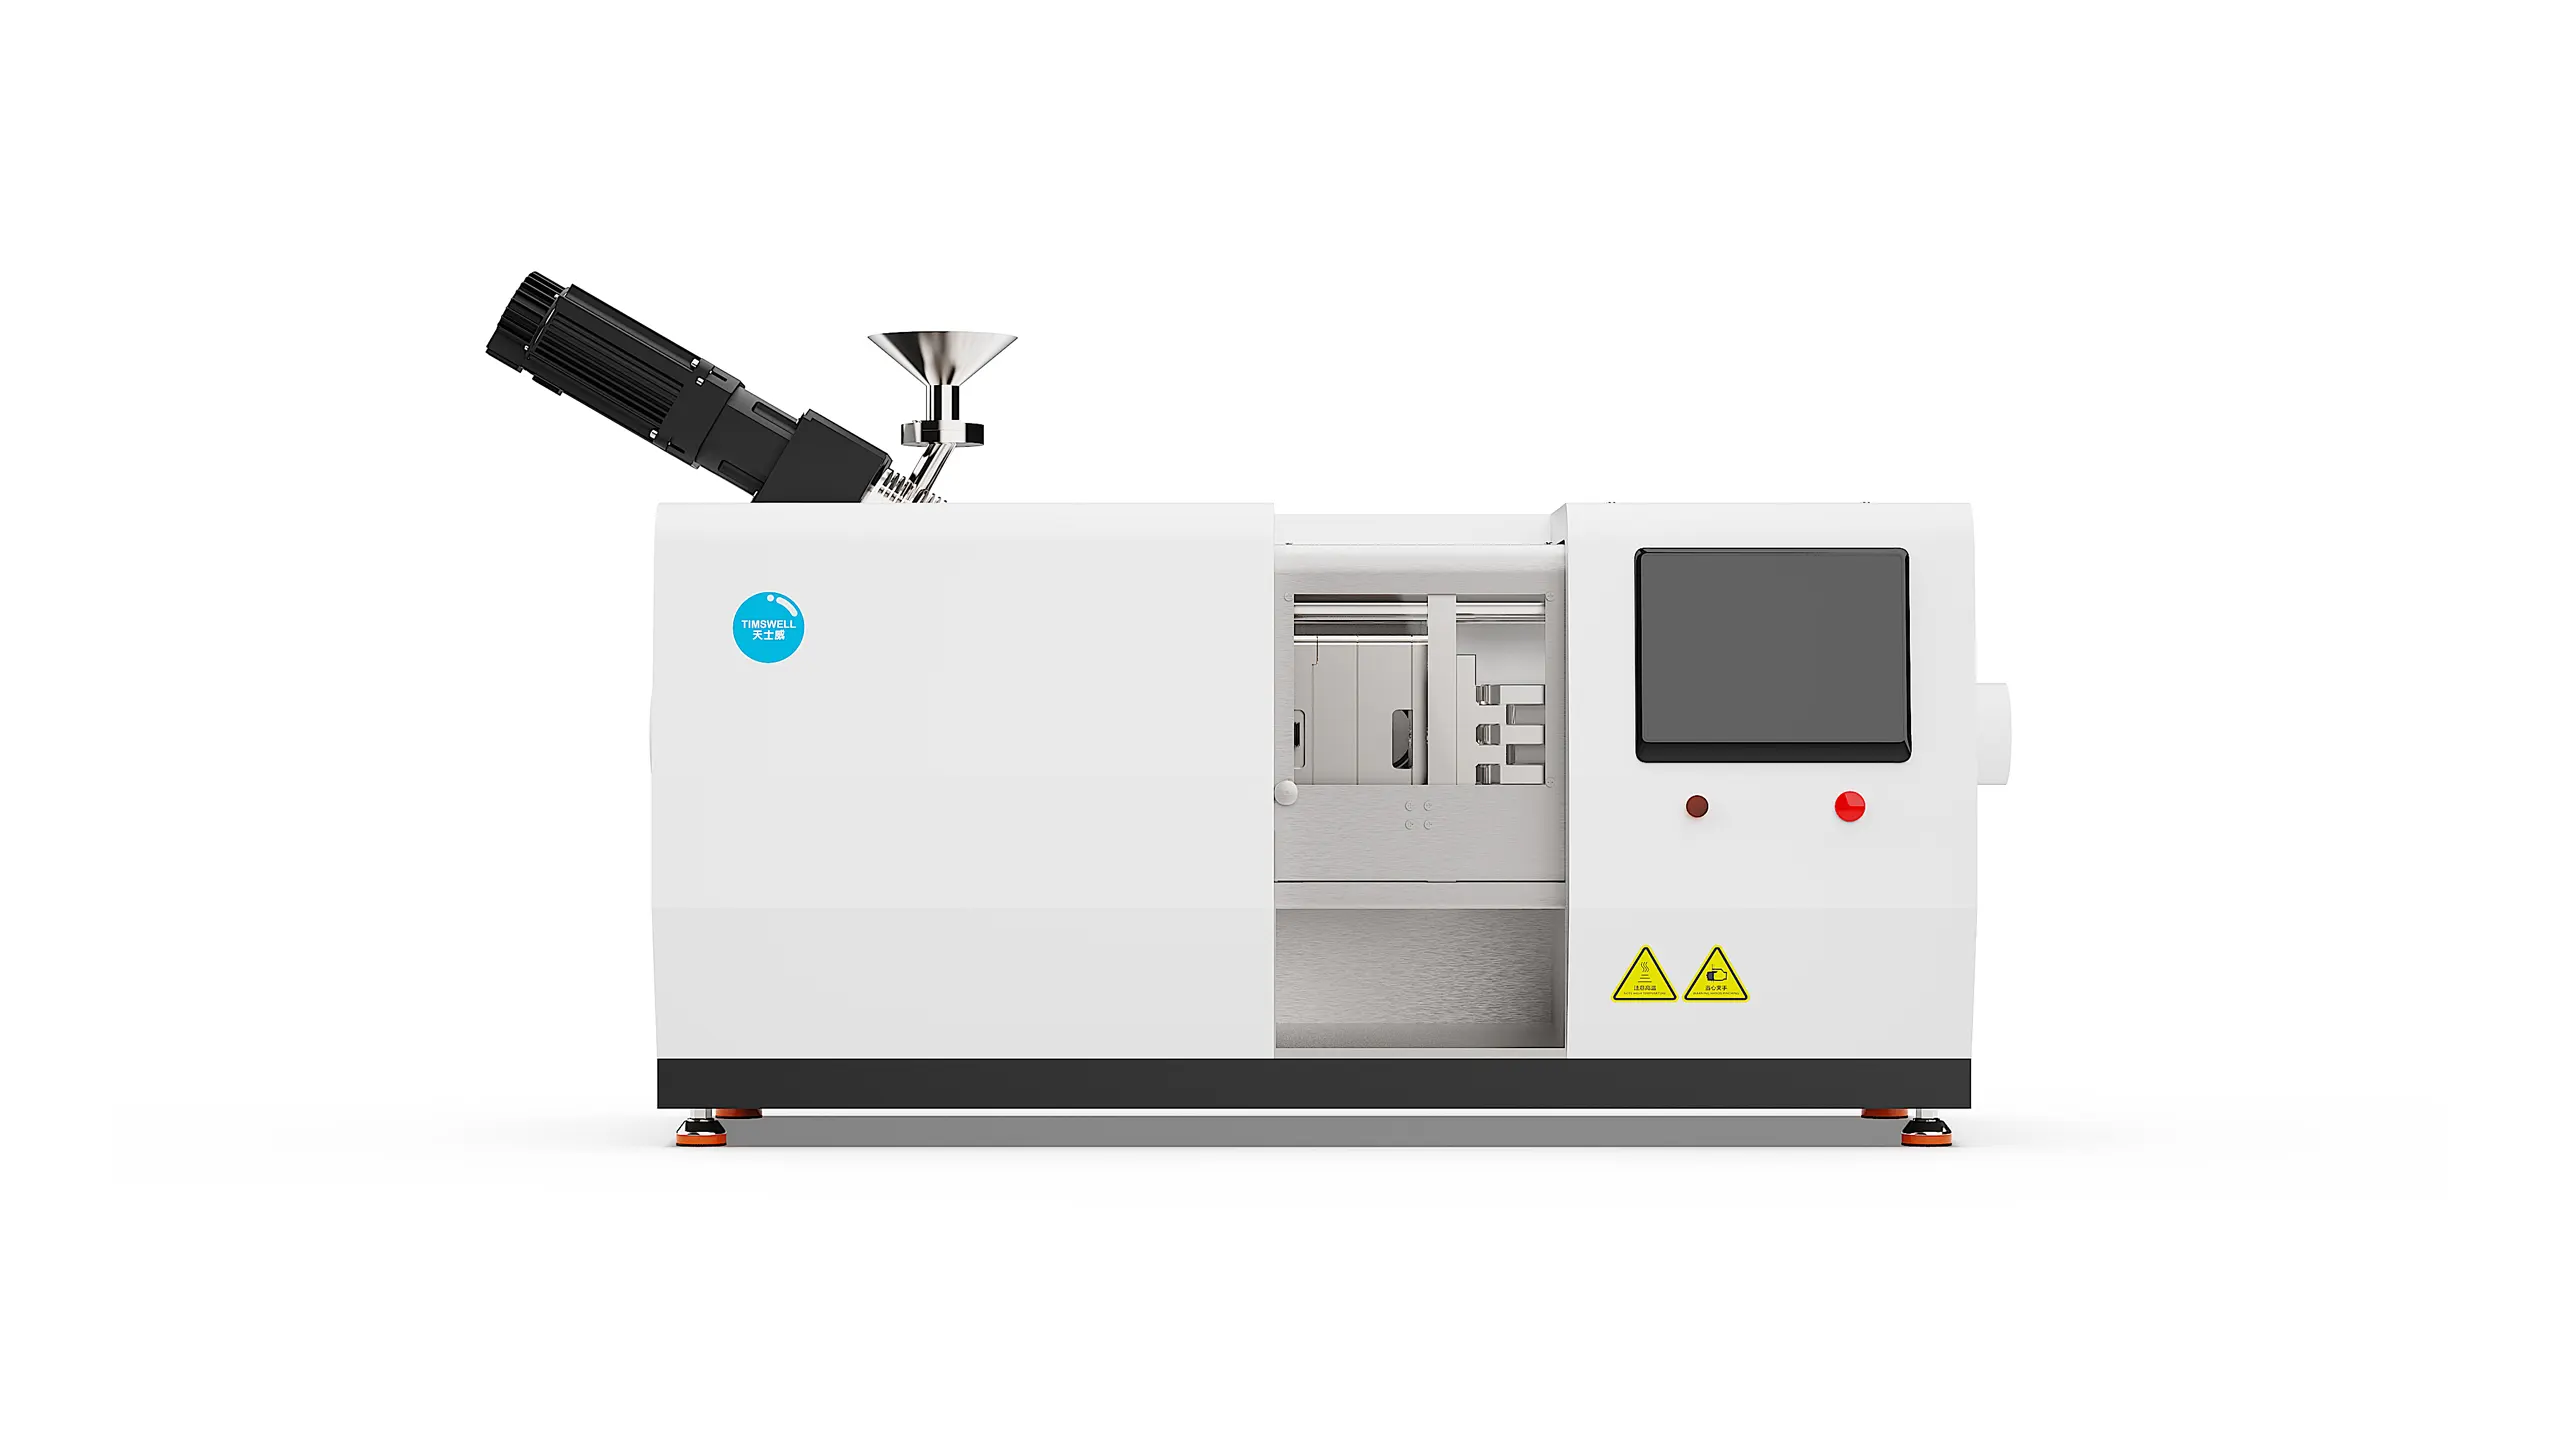
我来修正一下这个说法,很多人看一台注塑机好不好,第一眼就会去关注它的大小、重量等等。从一开始就有问题:机器大小并不能作为判断其能否工作的标准。
先把”能用”这两个字定下来。
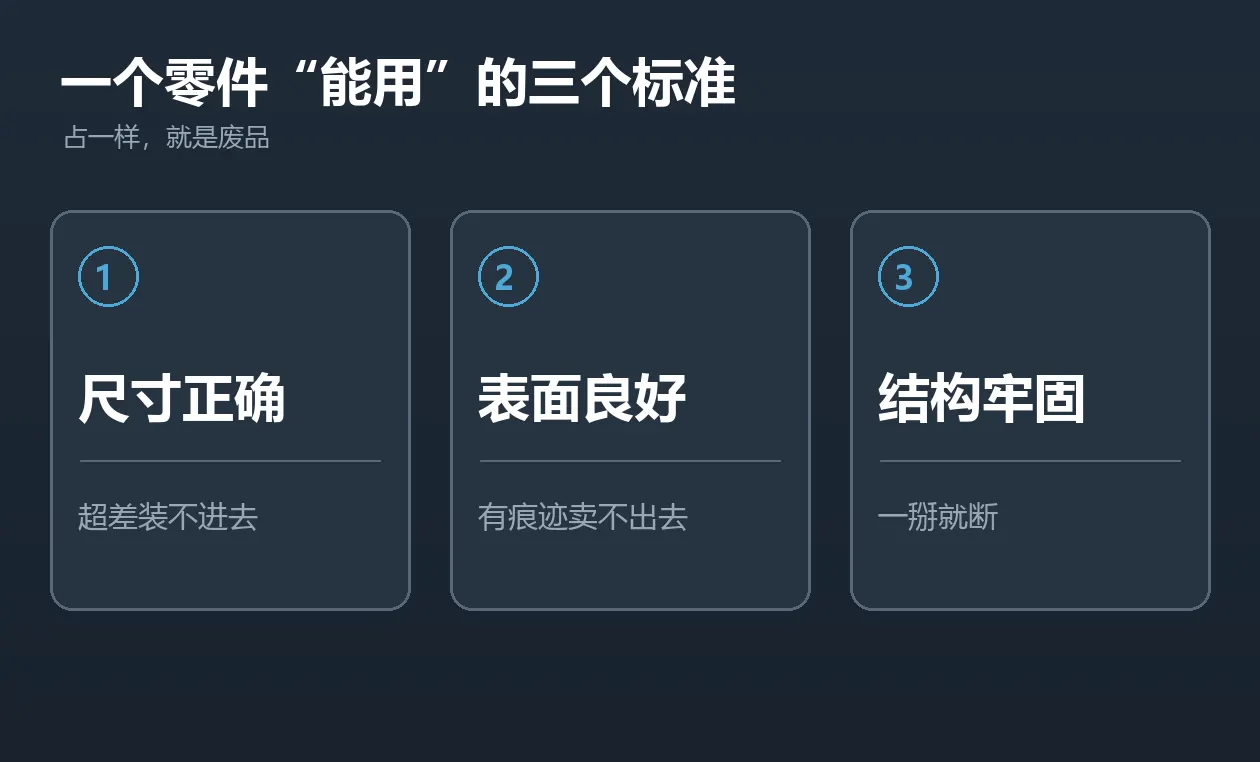
一个塑料件是否可以使用,取决于三个方面:尺寸是否正确、表面是否良好、结构是否牢固。尺寸超差装不进去、表面有痕迹卖不出去、结构一掰就断,这三样占一样,都是废品。
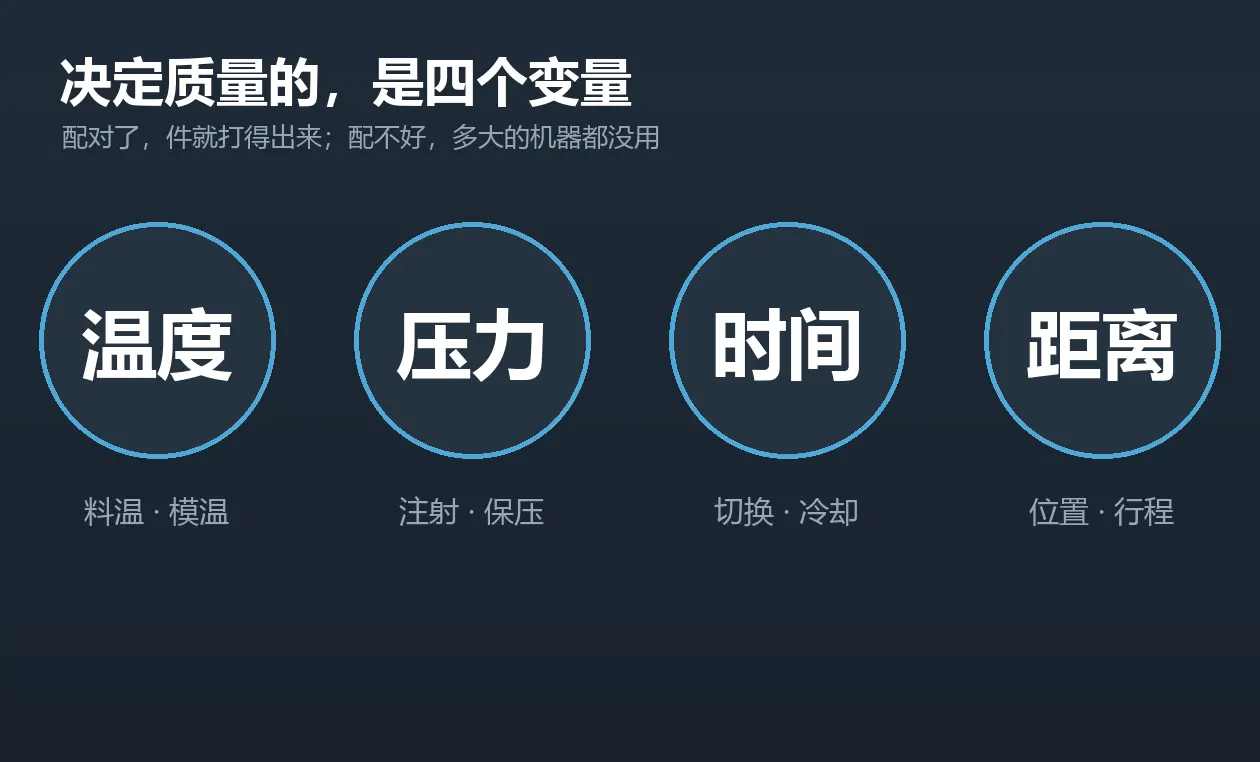
那这三项是由什么来决定的?答案只有四个变量:温度,压力,时间,距离。
注塑行业,任何可以调整的东西都跑不出这四个方面。温度多少,压力多大,何时切换,位置走多远——配对了,件就打得出来;配不好,多大的机器都没用。
告诉大家一个标准:温度调整一般是 6℃ 一档(10°F),每调一个档位还要稳定跑 10 个循环,这样才算数。6℃ 的波动足以改写一个件的结果,表明质量的关键是控制精细度,而非机身体积。
机器大小决定它可以打多大件,一次能够打多少;不能决定它打得好不好。这句话是我今天最想要说的。
再来精度。
小件最害怕尺寸飘,飘的根子大多是缩水率——塑料从熔化冷却到常温后,体积会缩小,缩多少直接写成成品尺寸。缩水率要是差 1 个百分点,50 毫米的件就差了 0.5 毫米,装配可能进不去。
不过缩水率是可以计算的,它依靠三个杠杆:料筒温度,模温,注射压力。料筒温度变 10%,缩水率随之变 10%;模温变化,缩水率变 5%;注射压力与缩水率相反,压力足,收缩小。
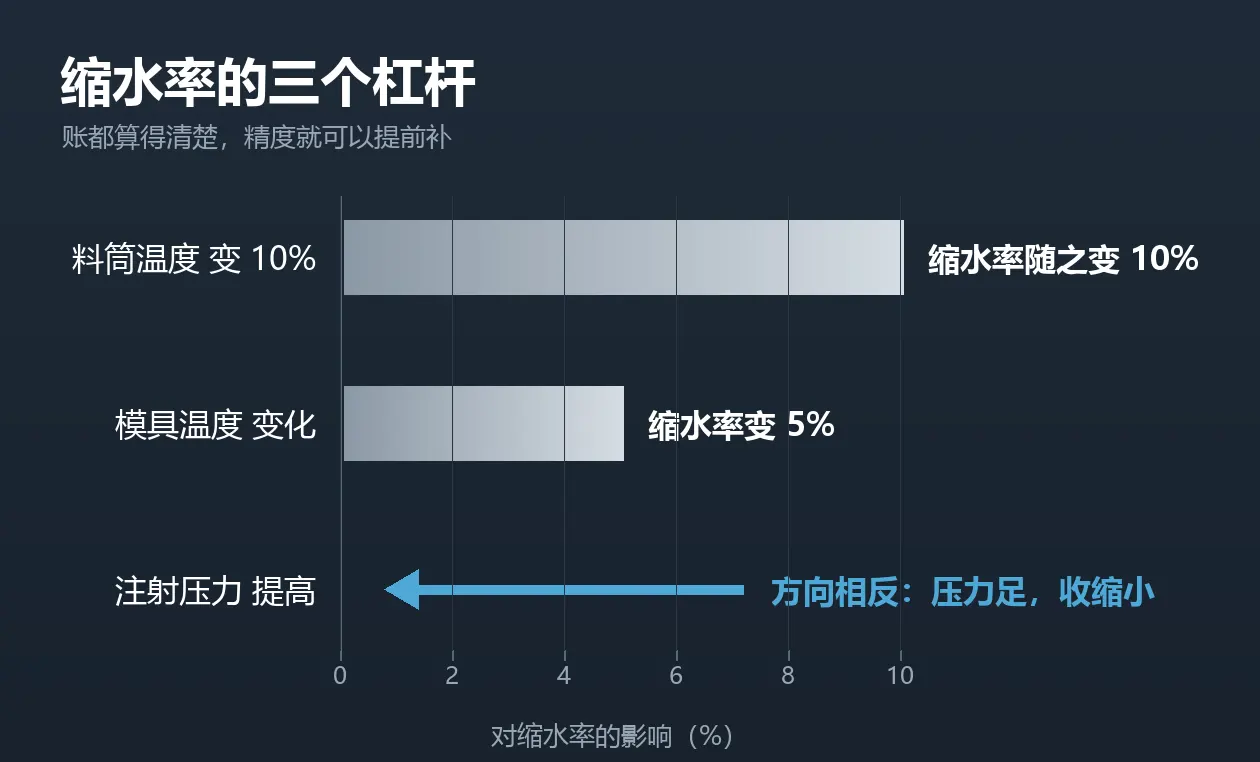
三个杠杆账都算得清楚,精度就可以提前补——不用指望机器多大。
再看表面与结构。这两个,依靠的是设计与参数。
表面要漂亮,一看料温模温,二看模具排气,排气槽总宽度一般为分型面周长的 30%。排气不做好,困于型腔中的空气会冒出流痕、烧焦,参数怎么调也救不了。
结构牢固,取决于壁厚与筋。加强筋厚度不超过相邻壁厚的 60%、厚壁不超过薄壁的 125%、脱模斜度每边至少保留 1°。这几条守住了,件才结实。
全是模具与参数的活,与机器多沉无关。
它到底能够打多大的件?拿我们自身的机型来说,锁模力为 50 千牛,80 千牛,150 千牛,分为三档规格。适用温度最高到 450℃,加热区分 4 至 6 个温区;射胶量依小型精密件量级而定。
接普通 220V 墙壁插座即可开机,一个注射周期不超过 60 秒,这个级别,对应着小型精密件——外壳,卡扣,齿轮,手办件,实验室的试样条等。
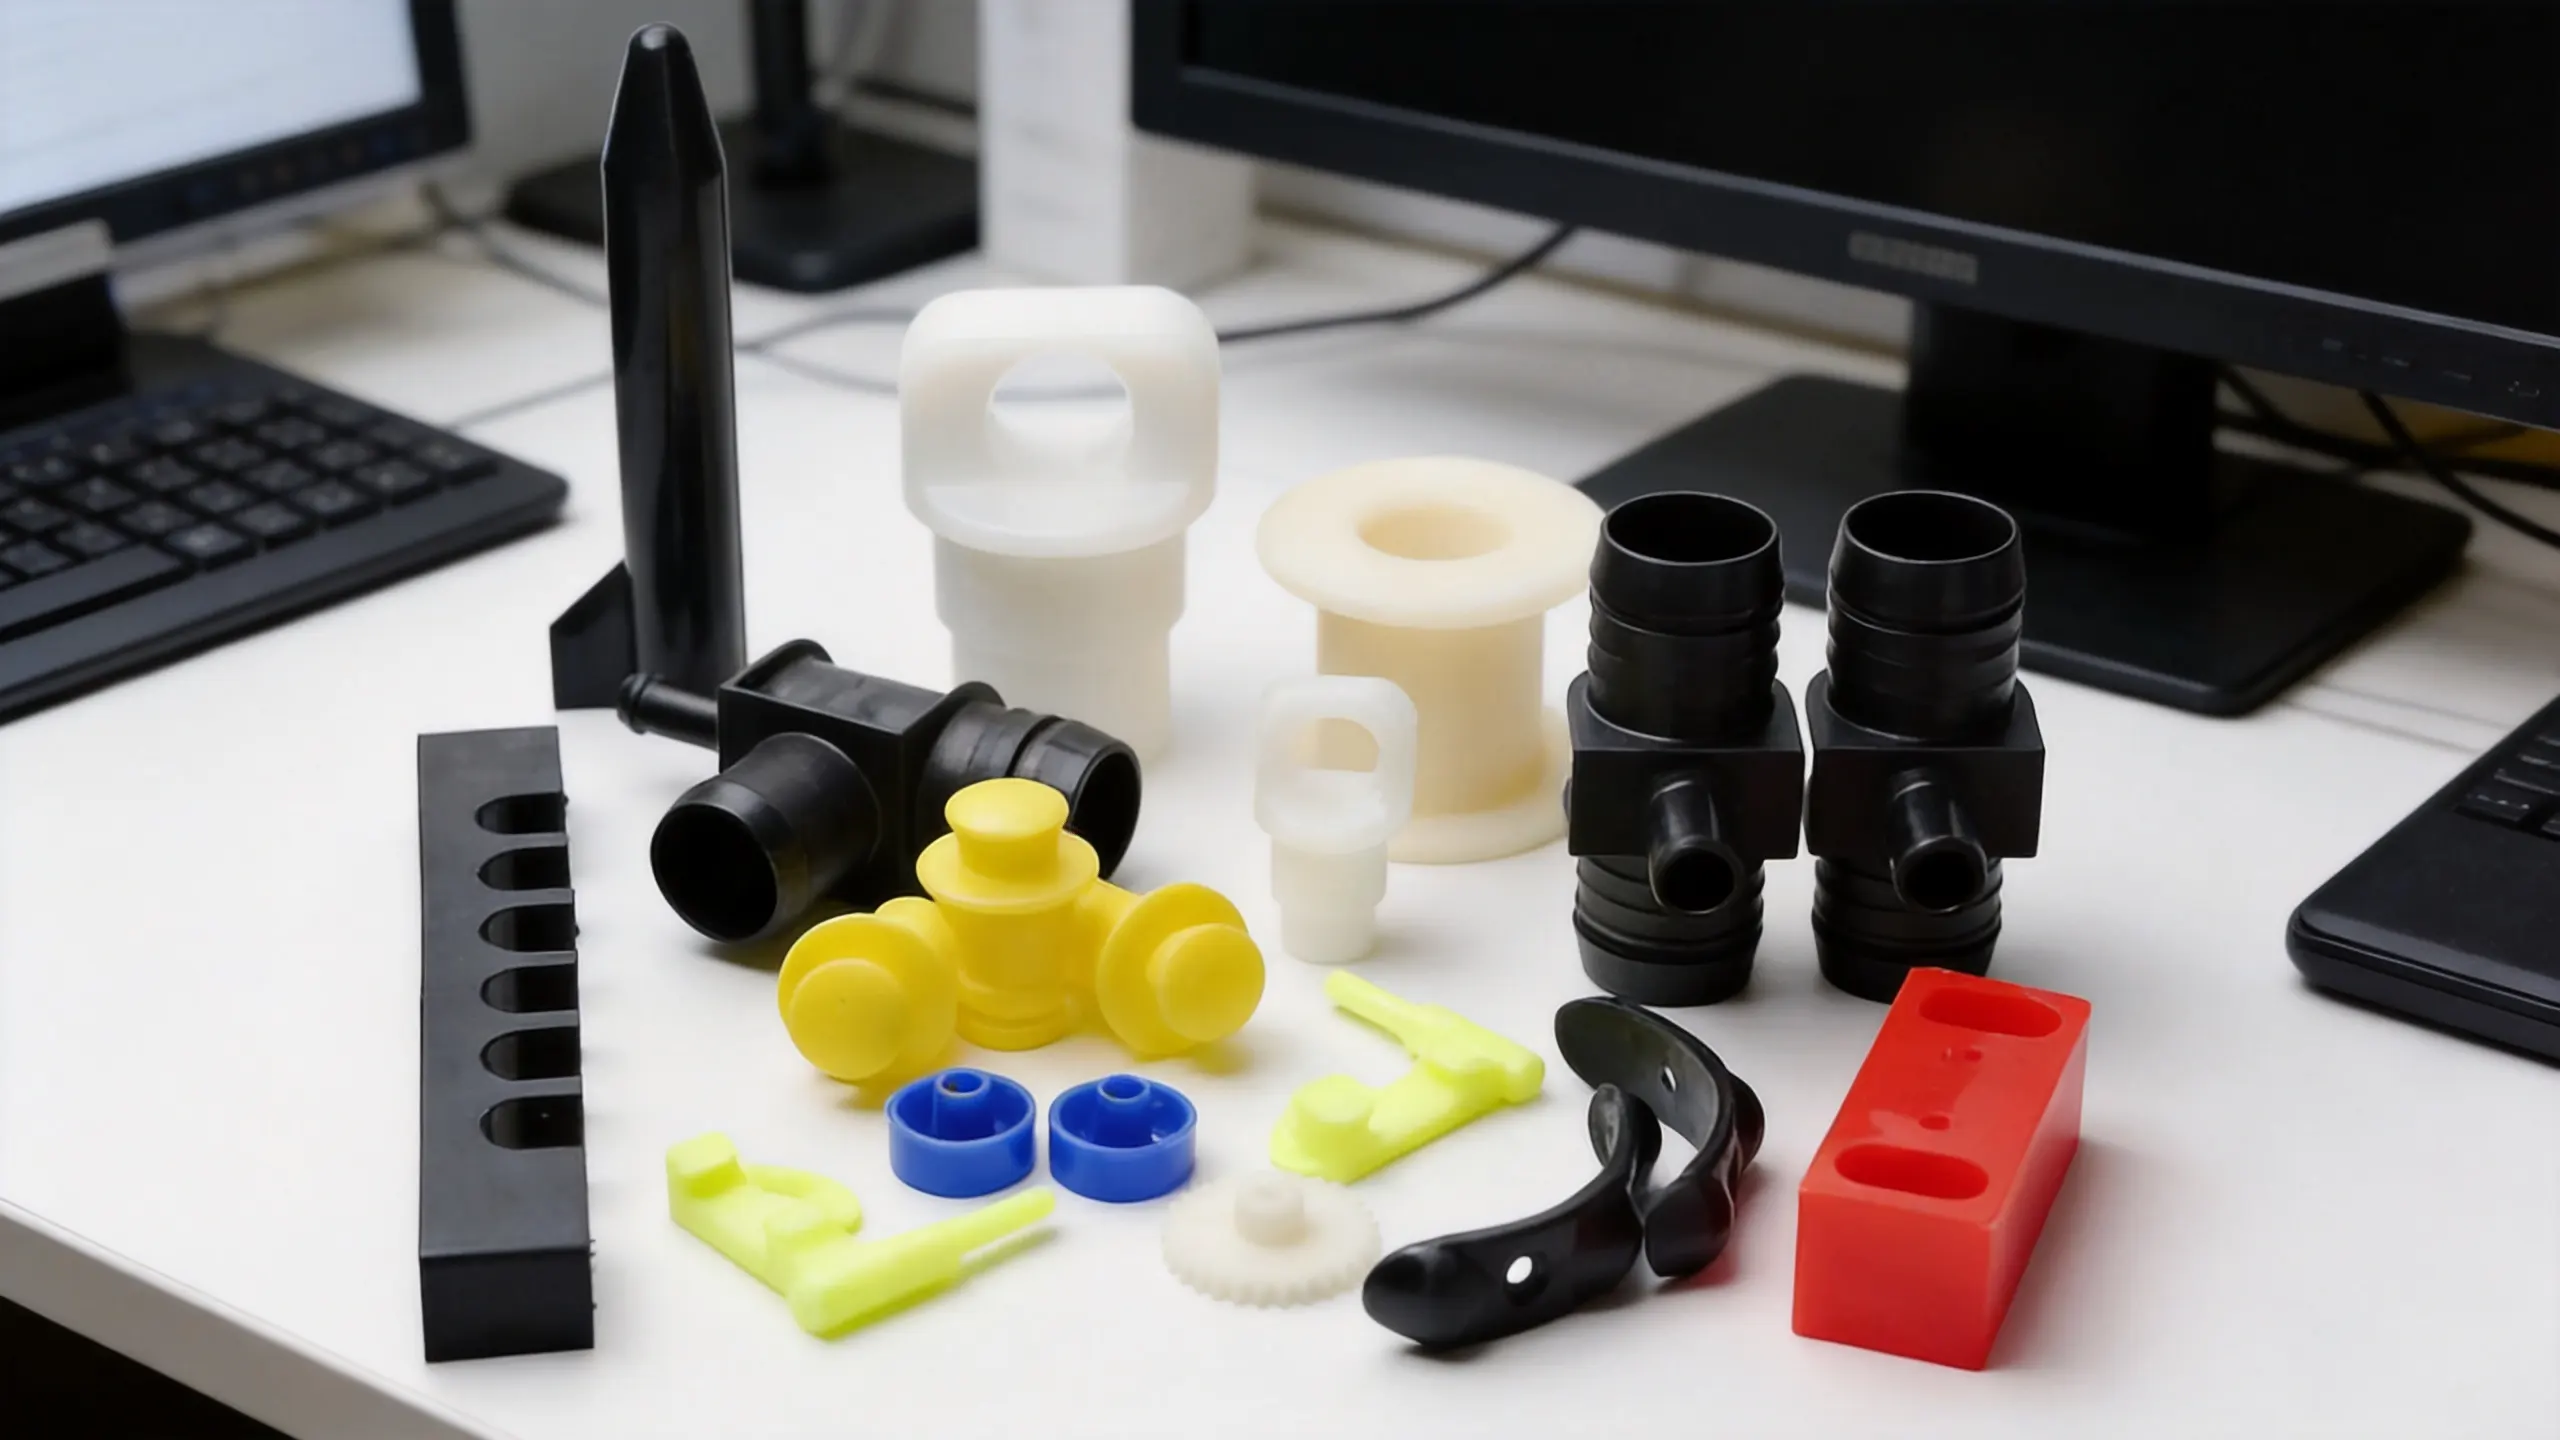
所以下次如果再有人问这么小的机子到底好不好,不要着急比个头。
温度稳定,压力充足,时间准确,距离清晰。这十六个字,没有一项跟机器大小有关。